回收塔 — 溶剂与组分回收分离塔设备 产品概述 回收塔是广泛应用于化工、制药、新材料、环保等领域的气液传质分离设备,主要用于有机溶剂回收、物料组分分离、废气有价组分捕集、废液精馏提纯等工艺过程。依靠塔内件实现气 液充分接触,结合再沸、冷凝回流系统,依据沸点差异完成目标溶剂/组分的富集回收,实现资源循环利用,是精馏回收、废气资源化工序中的核心单元装备。 工作原理 待处理物料(含溶剂废液或有机废气)从进料口进入塔体;液相物料经塔釜再沸器加热汽化,蒸汽向上流经填料或塔板;回流液由塔顶向下流动,气液两相逆向接触,多次传质交换。低沸点易挥发组分随气相上升,经塔顶冷凝器冷凝得到高纯度回收产物;高沸点重组分向下汇聚至塔釜作为残液排出。塔内温度、压力、液位、回流比等参数实时监控,保障回收效率与产品纯度;回收得到的溶剂可直接返回生产工序循环使用,降低原料消耗与三废排放。 核心组件 ·塔体:整体或焊接成型,可配置夹套换热结构,提供精馏分离空间,满足常压、负压、低压承压及防腐要求。 ·塔内件:可选散堆填料、规整波纹填料、筛板、浮阀塔板;配套液体分布器、再分布器,保障气液均匀分布,强化传质效率。 ·再沸系统:
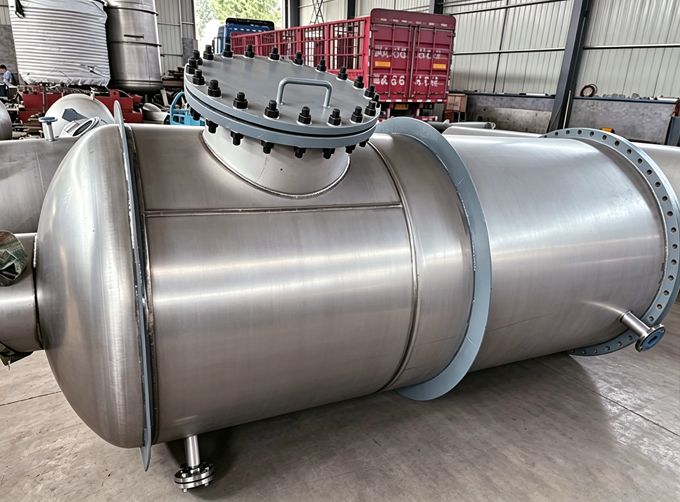
回收塔是广泛应用于化工、制药、新材料、环保等领域的气液传质分离设备,主要用于有机溶剂回收、物料组分分离、废气有价组分捕集、废液精馏提纯等工艺过程。依靠塔内件实现气 液充分接触,结合再沸、冷凝回流系统,依据沸点差异完成目标溶剂/组分的富集回收,实现资源循环利用,是精馏回收、废气资源化工序中的核心单元装备。
待处理物料(含溶剂废液或有机废气)从进料口进入塔体;液相物料经塔釜再沸器加热汽化,蒸汽向上流经填料或塔板;回流液由塔顶向下流动,气液两相逆向接触,多次传质交换。低沸点易挥发组分随气相上升,经塔顶冷凝器冷凝得到高纯度回收产物;高沸点重组分向下汇聚至塔釜作为残液排出。塔内温度、压力、液位、回流比等参数实时监控,保障回收效率与产品纯度;回收得到的溶剂可直接返回生产工序循环使用,降低原料消耗与三废排放。
· 塔体:整体或焊接成型,可配置夹套换热结构,提供精馏分离空间,满足常压、负压、低压承压及防腐要求。
· 塔内件:可选散堆填料、规整波纹填料、筛板、浮阀塔板;配套液体分布器、再分布器,保障气液均匀分布,强化传质效率。
· 再沸系统:塔釜再沸器,采用蒸汽/导热油加热,为塔内提供上升气相。
· 冷凝回流系统:塔顶冷凝器、冷却器、回流罐,实现气相冷凝,完成回流与成品采出。
· 除雾组件:丝网/折流板除沫器,拦截气相夹带液滴,提升回收物料纯度。
· 管路输送单元:进料泵、回流泵、采出管路、阀门,实现物料输送、回流、成品出料、残液排放。
· 控制系统:配备温度、压力、液位、流量传感器,搭配PLC/DCS控制系统,实现回流比、加热负荷自动化调节,支持数据记录与远程运维。
· 宽适应工况:支持常压、负压操作,工作温度 20℃~220℃,适配热敏溶剂、易发泡物料、各类腐蚀性介质。
· 高回收效率:多种塔内件组合可选,分离效果好,溶剂回收率可达90% 99%,回收产品纯度稳定可控。
· 能耗优化:可集成余热回收、真空操作,降低加热能耗;压降低,减少动力消耗。
· 强防腐可靠性:本体材质可选304/316L不锈钢、碳钢衬胶、衬氟、钛材、玻璃钢,适配醇、酮、酯、卤代烃等多种介质。
· 个性化定制:塔径、塔高、理论板数、塔内件形式、加热冷却方式、进出料方位可按工艺定制,可满足GMP制药车间要求。
· 智能控制:PLC/DCS自动控制系统,自动调节回流、温度、真空度,支持在线监测、数据存储与远程运维。
|
参数项 |
规格范围 / 说明 |
|
公称直径 |
300 5500 mm(可定制) |
|
设计压力 |
负压至3.0 MPa |
|
设计温度 |
-20 ℃ – 220 ℃ |
|
处理能力 |
50 80000 Nm³/h(气相) / 50 5000 L/h(液相进料) |
|
本体材质 |
304/316L不锈钢、碳钢衬胶、衬氟、钛材、玻璃钢等 |
|
塔内件形式 |
散堆填料、规整填料、筛板塔板、浮阀塔板 |
|
配套单元 |
再沸器、冷凝器、冷却器、除沫器、回流罐 |
|
控制方式 |
PLC/DCS自动控制,支持在线监测与远程管理 |
|
行业 |
典型应用 |
|
化工 |
醇类、酮类、酯类有机溶剂回收,废液精馏提纯,反应体系组分回收 |
|
制药 |
稀酒精回收,药物中间体溶剂回收,生产废液溶剂资源化处理,GMP生产配套 |
|
新材料 |
锂电池NMP溶剂回收,高分子生产溶剂回收,有机物料分离提纯 |
|
环保 |
VOCs废气有价溶剂回收,工艺尾气组分回收,减少危废产出 |
|
食品轻工 |
食用酒精回收,香料溶剂回收,提取物溶媒回收 |


 1464791908@qq.com


 +86 13832176953
